Kategorie: Funktionen & Bedienung

  • Änderungen Dezember 2022

    Änderungen Dezember 2022

    Ende Dezember 2022 wurden viele Änderungen am Marktplatz vorgenommen, von denen sowohl Hersteller als auch Käufer von Laserteilen online profitieren.

    Die wichtigsten Punkte:

    • orderspot ist günstiger geworden
    • orderspot berechnet Versandkosten sofort mit
    • orderspot kann Aufträge automatisch aufteilen
    • orderspot hat mehr Hersteller
    • orderspot hat eine größere Materialauswahl
    • orderspot ist schneller als andere Anbieter

    Laserteile online bestellen ist nun noch einfacher!

    orderspot ist günstiger geworden

    orderspot berechnet seit einiger Zeit das für Ihren Auftrag benötigte Material für Ihre Laserzuschnitte genauer. Deshalb sind wir in vielen Fällen deutlich günstiger geworden. Hinzu kommt, dass auch die Stahlpreise deutlich gesunken sind. Außerdem wurde die Aktualität der Materialpreise weiter verbessert.

    Berechnung der Versandkosten für Paketversand

    Lassen sich die angefragten Bauteile in maximal 5 Postpakete verpacken, so zeigt orderspot die Versandkosten direkt mit an. Für alle größeren Aufträge folgt in Zukunft noch die Einbindung eines Logistiknetzwerkes.

    Mai 2023: Die Kosten für einen Speditionsversand berechnet orderspot jetzt auch!

    Versandkostenanteil

    Automatisches Aufteilen von Anfragen

    orderspot bietet ab sofort Kombinationsaufträge oder auch Splitting-Orders genannte Aufträge. Das bedeutet, dass orderspot automatisch bei jeder Anfrage prüft, ob sich der Auftrag in mehrere Teilaufträge aufsplitten lässt.

    Das kann dazu führen, dass Sie zum Einen deutlich günstigere Preise bekommen, in dem Sie den Auftrag ohne Mehraufwand an mehr als einen Hersteller vergeben und zum Anderen ein Angebot für eine Anfrage erhalten, die von keinem Hersteller alleine vollständig erfüllt werden kann.

    Splitting Angebot Kombinationsauftrag

    Mehr als 50 Hersteller setzen auf orderspot

    Auf den vergangenen Messen und durch Empfehlungen sind mittlerweile über 50 Hersteller auf orderspot aktiv. Das bedeutet eine größere Auswahl bei Materialien, bessere Verfügbarkeit und oft auch bessere Preise.

    Verbesserte Lieferzeiten

    Viele der teilnehmenden Hersteller können Ihren Auftrag sehr schnell abarbeiten. Durch die direkte Beauftragung des gewählten Herstellers nach Ihrem Kauf verlieren Sie keine kostbare Zeit. Der Hersteller kann sich nach Ihrem Kauf direkt um Ihren Auftrag kümmern. Das ist ein deutlicher Vorteil gegenüber anderen Herstellernetzwerken.

    Jetzt das verbesserte Angebot ausprobieren
  • Materialangebot bei orderspot

    Materialangebot bei orderspot

    So entsteht das Materialangebot

    Das gesamte Materialangebot für Ihre Laserzuschnitte und Kantbauteile bei orderspot ist nicht fest vorgegeben, sondern hängt von den Einstellungen der jeweiligen Lohnfertiger ab.

    Die folgenden Einflussfaktoren bestimmen bei jedem Hersteller, welche Materialien (also die Kombination aus Werkstoff, Blechstärke, Tafelgröße und Oberflächen- bzw. Produktionseigenschaften) bei orderspot angeboten werden können:

    • Das jeweilige Material muss entweder lagernd oder beschaffbar sein
    • Das Material muss einen Preis haben
    • Der Laser ist aktiv und verfügbar (Kapazität)
    • Schneidgeschwindigkeiten für den Laser und das gegebene Material sind ausgeprägt

    Wenn Stahlhändler ein gewisses Material nicht liefern und kein Hersteller dieses Material mehr lagernd hat, so kann dieses Material aus dem Angebot fallen. Dies ist auch der Fall, wenn Bauteile zu groß oder im Falle von Biegeteilen z.B. zu schwer sind. 

    Bei Laser- und Biegeteilen wird während der Materialsuche direkt geprüft, ob das Bauteil gefertigt werden kann. Daher kann es passieren, dass Sie bei einer Position mit einem kleinen Bauteil das Material X noch angeboten bekommen, bei einer anderen Position mit einem großen Bauteil aber schon nicht mehr.

    Seltene Materialien sind von diesem Phänomen deutlich häufiger betroffen, da es oft nicht sehr viele Anbieter gibt, welche dieses Material unterstützen, sodass es manchmal ausreicht, wenn ein einzelner Hersteller ausfällt.

    orderspot baut das Materialangebot in Zusammenarbeit mit den anbietenden Herstellern ständig aus. Jeder der Hersteller hat dabei die Möglichkeit sämtliche am Markt verfügbaren Bleche in allen Oberflächen, Stärken und Tafelgrößen anzubieten. Dafür sind die meisten Materialien bereits vordefiniert, alle anderen können auf Anfrage angelegt werden.


    Der orderspot Materialkatalog in Echtzeit

    Einen aktuellen Blick auf die verfügbaren Materialien erhalten Sie auf der Materialübersicht oder auf den Einzelseiten für Stahl, Edelstahl, Aluminium, Titan, Kupfer oder Messing. Der Materialkatalog wird immer frisch aus dem System abgerufen und umfasst alle derzeit auswählbaren Materialien inkl. verfügbaren Blechstärken.


    Jetzt eine eigene Kalkulation beginnen

    Details zu Materialien

    Die Hersteller können die folgenden Blechvarianten üblicherweise immer anbieten: 

    1.4016     X6Cr17     2B     Visuell glatte Oberfläche

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2B – Visuell glatte Oberfläche

    Blechstärken in mm: 0,5 – 1 – 1,5 – 2 – 3 – 4 – 5 – 6

    1.4016     X6Cr17     K2401sF     Mit Korn 240 eins. geschliffen, eins. foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: K2401sF – Mit Korn 240 eins. geschliffen und einseitig foliert

    Blechstärken in mm: 1

    1.4301     X5CrNi18-10     2B     Visuell glatte Oberfläche

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2B – Visuell glatte Oberfläche

    Blechstärken in mm: 0,5 – 0,75 – 0,8 – 1 – 1,25 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15 – 20 

    1.4301     X5CrNi18-10     2B1sF     Visuell glatte Oberfläche, eins. foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2B1sF – Visuell glatte Oberfläche, einseitig foliert

    Blechstärken in mm: 0,5 – 0,75 – 0,8 – 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6 – 8

    1.4301     X5CrNi18-10     2P8     spiegelpoliert No. 8

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2P8 – spiegelpoliert No. 8

    Blechstärken in mm: 1 – 1,25 – 1,5 – 2 – 2,5

    1.4301     X5CrNi18-10     G1sF     einseitig gebürstet, einseitig foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: G1sF – einseitig gebürstet, einseitig foliert

    Blechstärken in mm: 0,8 – 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6

    1.4301     X5CrNi18-10     K1801sF     Mit Korn 180 eins. geschliffen, eins. foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: K1801sF – Mit Korn 180 einseitig geschliffen und einseitig foliert

    Blechstärken in mm: 0,5 – 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5

    1.4301     X5CrNi18-10     K2401sF     Mit Korn 240 eins. geschliffen, eins. foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: K2401sF – Mit Korn 240 einseitig geschliffen und einseitig foliert

    Blechstärken in mm: 0,8 – 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6 – 8 – 10 – 12

    1.4301     X5CrNi18-10     K2402sF     Mit Korn 240 beids. geschliffen, beids. foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: K2402sF – Mit Korn 240 beidseitig geschliffen und beidseitig foliert

    Blechstärken in mm: 0,8 – 1 – 1,5 – 2 – 2,5 – 3 – 4

    1.4301     X5CrNi18-10     K3201sF     Mit Korn 320 eins. geschliffen, eins. foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: K3201sF – Mit Korn 320 einseitig geschliffen und einseitig foliert

    Blechstärken in mm: 0,8 – 1 – 1,25 – 1,5 – 2 – 3 – 4 – 5 – 6

    1.4301     X5CrNi18-10     Lein1sF     mustergewalzt Leinen, einseitig foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: Lein1sF – mustergewalzt Leinen, einseitig foliert 

    Blechstärken in mm: 0,8 – 1,5 – 2

    1.4301     X5CrNi18-10     5WL1sF     mustergewalzt 5WL, einseitig foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: 5WL1sF – mustergewalzt 5WL, einseitig foliert 

    Blechstärken in mm: 0,8 – 1 – 1,25 – 1,5 – 2

    1.4301     X5CrNi18-10     Karo1sF     mustergewalzt Karo, einseitig foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: Karo1sF – mustergewalzt Karo, einseitig foliert 

    Blechstärken in mm: 0,8 – 1,5 – 2

    1.4301     X5CrNi18-10     Raut1sF     mustergewalzt Raute, einseitig foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: Raut1sF – mustergewalzt Raute, einseitig foliert 

    Blechstärken in mm: 0,8 – 1,5 – 2

    1.4301     X5CrNi18-10     1D     gebeizt

    Produktionsmethode: warmgewalzt

    Oberfläche: 1D – gebeizt

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15 – 20 – 25

    1.4301     X5CrNi18-10     1MT     Tränenblech

    Produktionsmethode: warmgewalzt

    Oberfläche: 1MT – Tränenblech

    Blechstärken in mm: 3 – 4 – 5 – 6

    1.4401     X5CrNiMo17-12-2     2B     visuell glatte Oberfläche

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2B – visuell glatte Oberfläche

    Blechstärken in mm: 1 – 1,25 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6 – 8

    1.4401     X5CrNiMo17-12-2     2B1sF     visuell glatte Oberfläche, eins. foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2B1sF – visuell glatte Oberfläche, einseitig foliert

    Blechstärken in mm: 1,5 – 2 – 3 – 4

    1.4401     X5CrNiMo17-12-2     K3201sF     Mit Korn 320 geschl. eins. foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: K3201sF – Mit Korn 320 geschliffen und einseitig foliert

    Blechstärken in mm: 1,5 – 2 – 3 – 4

    1.4401     X5CrNiMo17-12-2     1D     gebeizt

    Produktionsmethode: warmgewalzt

    Oberfläche: 1D – gebeizt

    Blechstärken in mm: 6 – 8 – 10 – 12 – 15 – 20

    1.4404     X2CrNiMo17-12-2     2B     visuell glatte Oberfläche

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2B – visuell glatte Oberfläche

    Blechstärken in mm: 0,5 – 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6

    1.4404     X2CrNiMo17-12-2     2B1sF     visuell glatte Oberfläche, eins. foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2B1sF – visuell glatte Oberfläche, einseitig foliert

    Blechstärken in mm: 0,5 – 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6

    1.4404     X2CrNiMo17-12-2     2R     glatt, blank, reflektierend

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2R – Glatt, blank, reflektierend

    Blechstärken in mm: 0,5 – 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6

    1.4404     X2CrNiMo17-12-2     K3201sF     Mit Korn 320 geschl. eins. foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: K3201sF – Mit Korn 320 geschliffen und einseitig foliert

    Blechstärken in mm: 0,5 – 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6

    1.4404     X2CrNiMo17-12-2     1D     gebeizt

    Produktionsmethode: warmgewalzt

    Oberfläche: 1D – gebeizt

    Blechstärken in mm: 8 – 10 – 12 – 15 – 20 – 25

    1.4571     X6CrNiMoTi17-12-2     2B     visuell glatte Oberfläche

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2B – visuell glatte Oberfläche

    Blechstärken in mm: 0,5 – 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15 – 20

    1.4571     X6CrNiMoTi17-12-2     2B1sF     visuell glatte Oberfläche, eins. foliert

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2B1sF – visuell glatte Oberfläche, einseitig foliert

    Blechstärken in mm: 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6

    1.4571     X6CrNiMoTi17-12-2     1D     gebeizt

    Produktionsmethode: warmgewalzt

    Oberfläche: 1D – gebeizt

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15 – 20

    S235JR     warmgewalzt     1C     schwarz / walzblau

    Werkstoffnummer: 1.0038

    Bezeichnung: S235JR (früher RSt 37-2)

    Produktionsmethode: warmgewalzt

    Oberfläche: 1C – schwarz / walzblau

    Blechstärken in mm: 2 – 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15 – 20 – 25 – 30

    S235JR     warmgewalzt     1Dg     gebeizt und geölt

    Werkstoffnummer: 1.0038

    Bezeichnung: S235JR (früher RSt 37-2)

    Produktionsmethode: warmgewalzt

    Oberfläche: 1Dg – gebeizt und geölt

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15 – 20 – 25

    S235JR     warmgewalzt     1MT     Tränenblech

    Werkstoffnummer: 1.0038

    Bezeichnung: S235JR (früher RSt 37-2)

    Produktionsmethode: warmgewalzt

    Oberfläche: 1MT – Tränenblech  / Riffelblech

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15 – 20

    S355J2 +N     warmgewalzt     1C     schwarz / walzblau

    Werkstoffnummer: 1.0577

    Bezeichnung: S355J2 +N (Früher ST 52)

    Produktionsmethode: warmgewalzt

    Oberfläche: 1C – schwarz / walzblau

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15 – 20 – 25

    S355J2 +N     warmgewalzt     1Dg     gebeizt und geölt

    Werkstoffnummer: 1.0577

    Bezeichnung: S355J2 +N (Früher ST 52)

    Produktionsmethode: warmgewalzt

    Oberfläche: 1Dg – gebeizt und geölt

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15 – 20 – 25

    S355MC     warmgewalzt     1C     schwarz / walzblau

    Werkstoffnummer: 1.0976

    Bezeichnung: S355MC

    Produktionsmethode: warmgewalzt

    Oberfläche: 1C – schwarz / walzblau

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15 – 20 – 25

    S355MC     warmgewalzt     1Dg     gebeizt und geölt

    Werkstoffnummer: 1.0976

    Bezeichnung: S355MC

    Produktionsmethode: warmgewalzt

    Oberfläche: 1Dg – gebeizt und geölt

    Blechstärken in mm: 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6 – 7 – 8 – 10 – 12 – 15 – 20 – 25

    S355J2WP (Corten A)     warmgewalzt     wb     walzblank

    Werkstoffnummer: 1.8946

    Bezeichnung: S355J2WP (auch COR-TEN oder Corten Stahl Typ A)

    Produktionsmethode: warmgewalzt

    Oberfläche: wb – walzblank

    Blechstärken in mm: 2 – 3 – 4 – 5 – 6 – 8 – 10

    S355J2W (Corten B)     warmgewalzt     wb     walzblank

    Werkstoffnummer: 1.8965

    Bezeichnung: S355J2W (auch COR-TEN oder Corten Stahl Typ B)

    Produktionsmethode: warmgewalzt

    Oberfläche: wb – walzblank

    Blechstärken in mm: 2 – 3 – 4 – 5 – 6 – 8 – 10

    S420MC     warmgewalzt     1Dg     gebeizt und geölt

    Werkstoffnummer: 1.0980

    Bezeichnung: S420MC

    Produktionsmethode: warmgewalzt

    Oberfläche: 1Dg – gebeizt und geölt

    Blechstärken in mm: 1,5 – 2 – 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15

    S700MC     warmgewalzt     1C     schwarz / walzblau

    Werkstoffnummer: 1.8974

    Bezeichnung: S700MC

    Produktionsmethode: warmgewalzt

    Oberfläche: 1C – schwarz / walzblau

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10 – 12

    S700MC     warmgewalzt     1Dg     gebeizt und geölt

    Werkstoffnummer: 1.8974

    Bezeichnung: S700MC

    Produktionsmethode: warmgewalzt

    Oberfläche: 1Dg – gebeizt und geölt

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10 – 12

    DC01     kaltgewalzt     2Dg     gebeizt und geölt

    Werkstoffnummer: 1.0330

    Bezeichnung: DC01

    Produktionsmethode: kaltgewalzt

    Oberfläche: 2Dg – gebeizt und geölt

    Blechstärken in mm: 0,5 – 0,75 – 0,8 – 1 – 1,25 – 1,5 – 2 – 2,5 – 3 (2,99)

    DC01 + ZE     kaltgewalzt     EVZ25-25     elektrolytisch verzinkt 25/25

    Werkstoffnummer: 1.0330

    Bezeichnung: DC01 + ZE

    Produktionsmethode: kaltgewalzt

    Oberfläche: EVZ25-25 – elektrolytisch verzinkt 25/25

    Blechstärken in mm: 0,5 – 0,75 – 1 – 1,25 – 1,5 – 2 – 2,5 – 3 (2,99)

    DX51D+Z     gewalzt     FVZ     feuerverzinkt

    Werkstoffnummer: 1.0226

    Bezeichnung: DX51D+Z

    Produktionsmethode: gewalzt

    Oberfläche: FVZ – feuerverzinkt

    Blechstärken in mm: 0,5 – 0,75 – 0,8 – 1 – 1,25 – 1,5 – 2 – 2,5 – 3 (2,99) – 4 – 5

    DC03     kaltgewalzt     wb     walzblank

    Werkstoffnummer: 1.0347

    Bezeichnung: DC03

    Produktionsmethode: kaltgewalzt

    Oberfläche: wb – walzblank

    Blechstärken in mm: 4

    DD11     warmgewalzt     1Dg     gebeizt und geölt

    Werkstoffnummer: 1.0332

    Bezeichnung: DD11

    Produktionsmethode: warmgewalzt

    Oberfläche: 1Dg – gebeizt und geölt

    Blechstärken in mm: 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6 – 8 – 10 – 15 – 20

    P265GH     warmgewalzt     1C     schwarz / walzblau

    Werkstoffnummer: 1.0425

    Bezeichnung: P265GH

    Produktionsmethode: warmgewalzt

    Oberfläche: 1C – schwarz / walzblau

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10 – 12 -15 – 20

    C45     warmgewalzt     1C     schwarz / walzblau

    Werkstoffnummer: 1.0503

    Bezeichnung: C45

    Produktionsmethode: warmgewalzt

    Oberfläche: 1C – schwarz / walzblau

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10 – 12

    HB400     warmgewalzt     1C     schwarz / walzblau

    Bezeichnung: HB400

    Produktionsmethode: warmgewalzt

    Oberfläche: 1C – schwarz / walzblau

    Blechstärken in mm: 3 – 8 – 10 – 12 – 15 – 20

    HB500     warmgewalzt     1C     schwarz / walzblau

    Bezeichnung: HB500

    Produktionsmethode: warmgewalzt

    Oberfläche: 1C – schwarz / walzblau

    Blechstärken in mm: 3 – 4 – 5 – 6 – 8 – 10

    AlMg1     gewalzt H14/24     elo1sF     eloxiert und einseitig foliert

    Werkstoffnummer:
    3.3315

    Produktionsmethode:
    gewalzt H14/24

    Oberfläche: elo1sF – eloxiert und einseitig foliert

    Blechstärken in mm: 1,5 – 2

    AlMg3     gewalzt H114     1MRD     Riffelfblech, Duettblech walzblank

    Werkstoffnummer:
    3.3535

    Produktionsmethode:
    gewalzt H114

    Oberfläche: 1MRD – Riffelblech, Duettblech walzblank

    Blechstärken in mm: 2,5 – 3,5 – 5

    AlMg3     gewalzt H114     1MRQ     Riffelfblech, Quintettblech walzblank

    Werkstoffnummer:
    3.3535

    Produktionsmethode:
    gewalzt H114

    Oberfläche: 1MRQ – Riffelblech, Quintettblech walzblank

    Blechstärken in mm: 2,5 – 3,5 – 5

    AlMg3     gewalzt H111     1sF     walzblank und einseitig foliert

    Werkstoffnummer:
    3.3535

    Produktionsmethode:
    gewalzt H111

    Oberfläche: 1sF – walzblank und einseitig foliert

    Blechstärken in mm: 1 – 1,5 – 2 – 2,5 – 3 – 4

    AlMg3     gewalzt H111     wb     walzblank

    Werkstoffnummer:
    3.3535

    Produktionsmethode:
    gewalzt H111

    Oberfläche: wb – walzblank

    Blechstärken in mm: 0,5 – 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15 – 20

    AlMg3     gewalzt H22     wb     walzblank

    Werkstoffnummer:
    3.3535

    Produktionsmethode:
    gewalzt H22

    Oberfläche: wb – walzblank

    Blechstärken in mm: 0,5 – 0,8 – 1 – 1,5 – 2 – 2,5 – 3 – 4 – 5

    AlMg4,5Mn0,7     gewalzt H111     wb     walzblank

    Werkstoffnummer:
    3.3547

    Produktionsmethode:
    gewalzt H111

    Oberfläche: wb – walzblank

    Blechstärken in mm: 1 – 2 – 3 – 4 – 5 – 6 – 8 – 10 – 12

    AlMg4,5Mn0,7     gewalzt H22     wb     walzblank

    Werkstoffnummer:
    3.3547

    Produktionsmethode:
    gewalzt H22

    Oberfläche: wb – walzblank

    Blechstärken in mm: 1 – 2 – 3 – 4 – 5 – 6 – 8 – 10 – 12

    2.0060     CW004A     wb     walzblank

    Werkstoffnummer:
    2.0060

    Produktionsmethode:
    gewalzt

    Oberfläche: wb – walzblank

    Blechstärken in mm: 0,5 – 0,6 – 0,8 – 1,0 – 1,5 – 2 – 2,5 – 3 – 3,5 – 4 – 5 – 6 – 8

    2.0090     CW024A     wb     walzblank

    Werkstoffnummer:
    2.0060

    Produktionsmethode:
    gewalzt

    Oberfläche: wb – walzblank

    Blechstärken in mm: 0,5 – 0,6 – 0,8 – 1,0 – 1,5 – 2 – 2,5 – 3 – 4 – 5 – 6 – 8

    2.0321     CW508L     wb     walzblank

    Werkstoffnummer:
    2.0321

    Produktionsmethode:
    gewalzt

    Oberfläche: wb – walzblank

    Blechstärken in mm: 0,5 – 0,6 – 0,8 – 1,0 – 1,5 – 2 – 2,5 – 3 – 3,5 – 4 – 5 – 6 – 8

    2.0321     CW508L     K2401sF     Mit Korn 240 eins. geschliffen, eins. foliert

    Werkstoffnummer:
    2.0321

    Produktionsmethode:
    gewalzt

    Oberfläche: K2401sF – Mit Korn 240 einseitig geschliffen und einseitig foliert

    Blechstärken in mm: 1,0

    2.0402     CW612N     wb     walzblank

    Werkstoffnummer:
    2.0402

    Produktionsmethode:
    gewalzt

    Oberfläche: wb – walzblank

    Blechstärken in mm: 1,0 – 1,5 – 2 – 3 – 4 – 5 – 6 – 8 – 10 – 12 – 15

    Direkt zur Kalkulation
  • Einführung in das Laserschneiden

    Einführung in das Laserschneiden

    In diesem Artikel erfahren Sie, was Laserschneiden überhaupt ist und welche Lasertrennverfahren in der Blechindustrie eingesetzt werden. Außerdem erhalten Sie einen Überblick zu den Vor- und Nachteilen des Laserschneidens wie auch Einflussfaktoren, die den Laserschnitt beeinflussen.

    So funktioniert das Laserschneiden

    Laserschneiden ist ein kontaktloses Trennverfahren in der Fertigungstechnik. Es bietet die Möglichkeit, metallische sowie auch nicht-metallische Materialien zu bearbeiten und zu schneiden. Besonders die hohe Präzision bis auf wenige Mikrometer ist in vielen Bereichen essenziell, um im Anschluss eine reibungslose Weiterverarbeitung der entsprechenden Bauteile zu ermöglichen. Eine aufwendige Nachbearbeitung kann durch diese Präzision in vielen Fällen verhindert werden. 

    Da der Aufwand der Umstellung zur Produktion von unterschiedlichen Schneidteilen relativ gering ist, ist die Wirtschaftlichkeit von Laserschneiden oft schon bei geringen Produktionsmengen gegeben. Besonders in Verbindung mit der hohen Schnittgeschwindigkeit ist das Laserschneiden eines der unternehmerisch effizientesten Trennverfahren überhaupt und findet in verschiedensten Branchen Anwendung.

    In den Materialstärken unterscheiden sich verschiedene Metalle gegenseitig stark. Stahl und Edelstahl wird teilweise bis zu einer Dicke von 40 mm gelasert, wohingegen Aluminium bei einer Dicke von über 20 mm mit anderen Verfahren getrennt wird und auch die maximale Dicke von Kupfer deutlich unter der von Stahl liegt. Mögliche Dicken sind besonders von der Reflexion der Materialien anhängig, da bei einer höheren Reflexion eine höhere Leistungsdichte beim Einstechen nötig ist. Zusätzlich haben auch die Wärmeleiteigenschaften und die Schmelzunterstützung durch Oxidationen einen erheblichen Einfluss auf die Materialdicke.

    Insgesamt ist das Einstechen vor dem eigentlichen Laserschneiden mit einem verhältnismäßig höheren Risiko als das folgende Schneiden verbunden. Eine Reflexion durch einen verringerten Energieeinsatz oder gepulste Intervalle sowie Metallspritzer sollten bestmöglich verhindert werden. Dadurch kann eine höhere Qualität der Endprodukte gewährleistet werden.

    Laserschneidsysteme

    Der CO2 Laser

    Der CO2 Laser ist ein Gaslaser und findet in der Industrie häufig Anwendung. Dieser Laser hat besonders hohe Ausgangsleistungen und hohe Pulsenergien, außerdem sind die Anschaffungskosten im Vergleich zu anderen Gaslasern deutlich geringer. Dadurch sind CO2-Laser für unterschiedlichste Betriebe attraktiv, wenn es um die Anschaffung von Lasern geht.

    Die Schneideigenschaften entstehen durch das Anregen von Gasgemischen mittels hoher Frequenzen. Damit wird die Energie der CO2-Moleküle erhöht und sie beginnen, sich zu bewegen. Bei der Kollision mit einem Photon wird die erhöhte Energie an das Photon übergeben. Dieses bildet ein weiteres Lichtteilchen mit der übertragenen Energie, wodurch die Zahl der Photonen exponentiell zunimmt, je höher die Energie der CO2-Moleküle wird.

    Der entstehende Laserstrahl wird auf das entsprechende Material gelenkt, wodurch eine Bearbeitung möglich ist. Teilweise werden noch andere Gase während des Bearbeitungsprozesses hinzugefügt, wodurch eine Oxidation des zu bearbeitenden Materials entweder erzeugt oder verhindert wird.

    Durch unterschiedliche Leistungen das Lasers können von Gravuren bis Schnitten unterschiedlichste Bearbeitungen vorgenommen werden. Die Temperaturen sind dabei so hoch, dass es zu einer direkten Verdampfung des Materials kommt, wodurch diese Laser nicht nur in der Blechbearbeitung, sondern auch in der Textilindustrie und weiteren industriellen Bereichen eingesetzt wird.

    Der Faserlaser

    Der Faserlaser ist ein Festkörperlaser und hat sowohl eine hohe Strahlqualität, als auch eine hohe Effizienz. Dadurch wird der Laser in verschiedenen Industrien zu unterschiedlichen Bearbeitungen, wie bspw. Markieren, Schneiden oder Schweißen, eingesetzt.

    Diese Laser haben einen Kern aus Glasfasern. Dieser enthält jeweils einen sehr geringen Anteil einer speziellen seltenen Erde. Dieser Bestandteil legt die laser-eigene Wellenlänge fest und variiert je nach seltener Erde stark. Dieser Kern ist von einem Mantel umgeben, worin das Licht reflektiert wird und diesen Kern dadurch mehrfach durchkreuzt. Das Pumplicht und auch das Emissionslicht werden somit um ein Vielfaches verstärkt. Das Ende der aktiven Faser wird an eine Auskopplungsfaser gebunden. Durch diese wird das verstärkte Laserlicht auf das zu bearbeitende Material übertragen.

    Mittlerweile gibt es auch erste Entwicklungen von Lasern mit flexibel einstellbaren Wellenlängen. Wenn diese Entwicklungen weiter voranschreiten, kann zukünftig ein Lasersystem ausreichen, um verschiedene Arbeiten mit unterschiedlichen Wellenlängen durchzuführen. Dadurch könnten Kosten, Platz aber auch Wartungsarbeiten und Umrüstzeiten eingespart werden.

    Generell benötigen Festkörperlaser keine zusätzlichen Gase, wodurch bereits heute die Wartungs- und Reparaturkosten im Vergleich zu Gaslasern oftmals geringer sind.

    Jetzt kostenfrei anfragen

    Laserschneidverfahren

    Insgesamt gibt es drei unterschiedliche Laserschneidverfahren, bei denen das Material entweder als Flüssigkeit, als Oxidationsprodukt oder gasförmig aus der Schnittfuge entfernt wird.

    Laserstrahlbrennschneiden

    Laserstrahlbrennschneiden ist das am häufigsten angewendete Verfahren zum Schneiden von eisenhaltigen Metallen. Die Strahlquelle ist meistens ein CO2-Laser, wodurch relativ hohe Schnittgeschwindigkeiten erzielt werden können. Am häufigsten werden dadurch niedrig- und unlegierte Stähle aber teilweise auch Edelstähle geschnitten.

    Diese werden auf die entsprechende Entzündungstemperatur durch einen Laser erwärmt und anschließend durch die Zugabe von Sauerstoff als Blasgas verbrannt. Dabei entstehende Schlacke wird durch den Sauerstoff ausgeblasen. Die durch das Verbrennen frei werdende Energie unterstützt den weiteren Schneidevorgang, wodurch sich die Schnittgeschwindigkeit selbst unterstützt und so erhöht. Allerdings ist dieses Schneidverfahren nur bei Metallen einsetzbar, deren Zündtemperatur unterhalb der jeweiligen Schmelztemperatur liegt.

    Durch das Ausblasen des flüssigen Metalls können sich Oxidschichten an den Schnittkanten bilden. Dadurch kann die Weiterverarbeitung behindert und eine Nachbearbeitung erforderlich werden. Über die Schnittflächenrauheit und Gratbildung lassen sich Aussagen über die jeweilige Schnittqualität treffen. Die Qualität ist zusätzlich von der eingestellten Geschwindigkeit des Lasers wie auch des Gasdruckes abhängig. Gratbildungen lassen sich bei Bedarf durch angepasste Verfahren fast vollständig vermeiden.

    Laserstrahlschmelzschneiden

    Ein anderes Verfahren der Lasertechnik stellt das Laserstrahlschmelzschneiden dar. Hier wird der Werkstoff permanent geschmolzen und im flüssigen Zustand ausgeblasen, wodurch die gewünschte Schnittfuge entsteht. Insgesamt ist die Schnittgeschwindigkeit stark von der Laserleistung abhängig, da der Absorptionsgrad der mit diesem Verfahren geschnittenen Materialien relativ gering ist.

    Das Ausblasen wird durch den Einsatz von reaktionsträgen Gasen unter hohem Druck ermöglicht, wobei zusätzlich eine Oxidation mit der Umgebungsluft verhindert wird. In den meisten Fällen wir dazu Stickstoff als Gas verwendet, da dies die wirtschaftlichste Variante darstellt.

    Schmelzschneiden wird meistens verwendet, wenn bei Edelstählen oxidfreie Schnittfugen entstehen sollen. Ein anderes Einsatzgebiet sind Aluminiumlegierungen oder hochschmelzende Nichteisenlegierungen.

    Dennoch ist es möglich, noch viele weitere Metalle mit diesem Verfahren zu schneiden. Falls normaler Baustahl bei einer Dicke von 6 bis 10 mm im Nachgang lackiert oder pulverbeschichtet werden soll, wird dieses Verfahren ebenfalls gewählt, weil sich so eine Nachbearbeitung – Stichwort Entgraten – vermeiden lässt.

    Laserstrahlsublimierschneiden

    Das Laserstrahlsublimierschneiden erzeugt die Schnittfugen, indem das Material direkt verdampft ohne vorher flüssig zu werden. Der Werkstoff wird durch den Laser erwärmt und die entstehenden Dämpfe werden durch Gase, meistens durch Umgebungsluft oder Stickstoff, aus der Schnittfuge ausgeblasen. Zusätzlich verhindert das Prozessgas eine Kondensierung des gasförmigen Materials in der Schnittfuge. Dadurch entstehen besonders saubere und nahezu gratfreie Schnitte.

    Dieses Laserverfahren wird wird insbesondere bei organischen aber auch bei anorganischen Werkstoffen ohne ausgeprägten Schmelzzustand angewendet. Dazu zählen Holz, Leder, Textilien sowie homogene oder faserverstärkte Kunststoffe. Meistens sind bei diesen Materialien besonders präzise und saubere Schnitte notwendig, die durch das Lasersublimierschneiden möglich sind.

    Dieses Verfahren ist auch bei Materialien einsetzbar, die eigentlich einen Schmelzpunkt und eine Wärmeeinflusszone haben, indem ein gepulster Laser mit einer extrem hohen Leistungsflussdichte und Spitzenleistung angewendet wird.

    Einflüsse auf Schneidvorgang

    Folgende Faktoren beeinflussen den Scheidvorgang:

    • Laserleistung (eingesetzte Energie, um Material zu schmelzen)
    • Betriebsart (durchgängig oder gepulst)
    • Polarisierungsgrad (wichtig für Schnittqualität)
    • Schnittgeschwindigkeit (je mehr Laserleistung, desto schneller & je dicker, desto langsamer)
    • Schneidgas & Gasdruck
    • Düsendurchmesser (Form des Gasstrahls & Gasmenge)
    • Fokuslage & Fokusdurchmesser (Leistungsdichte, Spaltbreite & Form des Schnittspalts)

    Ist Laserschneiden das beste Trennverfahren für Materialien?

    Natürlich gibt es neben Laserschneiden auch noch andere Trennverfahren für unterschiedliche Werkstoffe wie Plasma- oder Wasserstrahlschneiden.

    Seit einigen Jahren zeichnet sich allerdings eine eindeutige Entwicklung hin zum Laserschneiden ab, da es ausschlaggebende Vorteile gegenüber anderen Prozeduren bietet. Insbesondere das Laserbrennschneiden und das Laserschmelzschneiden sind in der Blechindustrie bereits fest etabliert, da sie viele Möglichkeiten bieten, filigrane und genaue Anfertigungen auch in geringen Stückzahlen herzustellen.

    Wahrscheinlich wird die Blechindustrie auch zukünftig verstärkt auf Lasertrennverfahren setzen, da diese in den letzten Jahren durch etliche Innovationen in vielen Einsatzgebieten wettbewerbsfähiger gegenüber den anderen Trennverfahren geworden sind.

    Laserteile kalkulieren

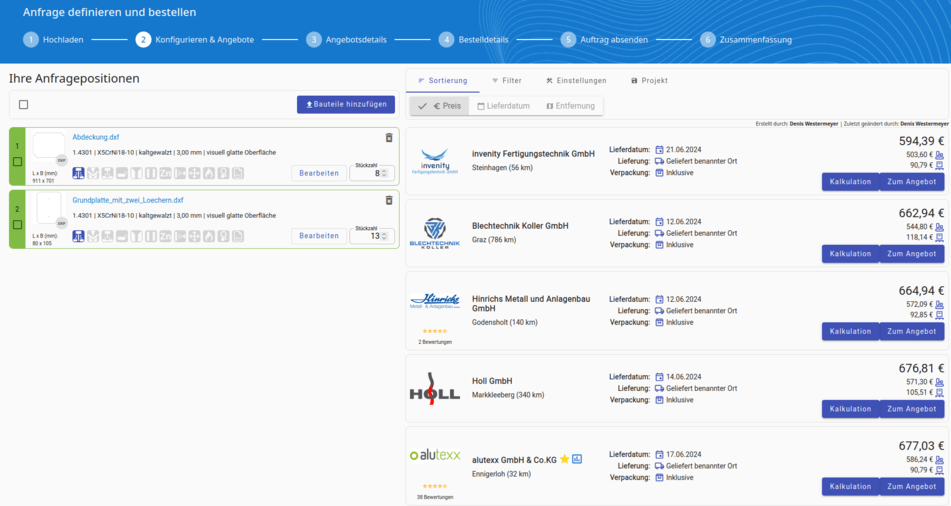
    Mit orderspot können Sie Ihre Laserteile online kostenlos kalkulieren und anbieten lassen. Innerhalb von wenigen Sekunden erhalten Sie für Ihre Bauteile passgenaue Angebote aller teilnehmenden Hersteller aus dem gesamten Bundesgebiet.

    Herstellerübersicht Angebote Laserteile online bestellen
    So sieht eine Ergebnisliste mit Angeboten verschiedenster Hersteller aus
    Jetzt kostenlos Angebote in Sekunden erhalten
  • Mit orderspot Aufträge für Laserteile erhalten

    Mit orderspot Aufträge für Laserteile erhalten

    Sie suchen Aufträge für Laserteile aus Schwarz- oder Edelstahl sowie Aluminium? Dann sollten Sie sich orderspot genauer anschauen. orderspot ist der Marktplatz für Laser- und Biegeteile, bei dem Sie als Lohn- oder Auftragsfertiger kostenlos und vollautomatisch anbieten können. 

    So werden Sie Hersteller in drei Schritten

    Die Registrierung und Einrichtung als Hersteller bei orderspot lässt sich in kürzester Zeit erledigen.

          1. Sie registrieren sich kostenlos bei orderspot und bitten um die Freischaltung als Hersteller. [Dauer: 5-10 Min.]
          2. Nach einer Prüfung und einem Vorabgespräch werden Sie als Hersteller zugelassen. [Dauer: 15-30 Min.]
          3. Anschließend erhalten Sie eine kurze Einführung. Dort werden Ihnen die nötigen Einstellungen für die Kalkulation von Laserzuschnitten gezeigt, um diese ab sofort automatisch anbieten zu können.
     

    Dabei haben Sie auch später noch jederzeit die Möglichkeit, alle relevanten Kalkulationsparameter zu ändern. [Dauer: 30-60 Min.]

    Jetzt registrieren und Hersteller für Laserzuschnitte werden

    So funktioniert orderspot

    In den folgenden Abschnitten erklären wir Ihnen, wie Sie als Lohnfertiger bei orderspot anbieten können und wie der anschließende Prozess rund um die Angebots- und Beauftragungsphase funktioniert.

    Angebotsphase

    Viele Käufer von Laserzuschnitten und Blechbauteilen suchen täglich bei orderspot nach passenden Lohnfertigern für ihre Anfragen. orderspot zeigt dem Käufer alle möglichen Anbieter für die gerade angefragte Material- und Technologiekombination.

    Wenn Sie genau die angefragten Materialien bei orderspot hinterlegt und freie Laserkapazitäten gemeldet haben, wird nach Ihren aktuellen Vorgaben direkt ein Angebot kalkuliert. Dies geschieht innerhalb weniger Sekunden und vollautomatisch.

    Beauftragungsphase

    Der Käufer wählt aus den Angeboten an Laserzuschnitten den für ihn passenden Lohnfertiger aus und beauftragt ihn. Der Vertrag kommt dabei zwischen dem Käufer und Ihnen als Lohnfertiger zustande.

    Dabei kann der Käufer derzeit zwischen zwei Arten der Lieferung wählen “ab Werk” (EXW) und “zu einem bestimmten Lieferort“ (DAP).

    Auftragsabwicklung

    Im Anschluss fertigen Sie den Auftrag mit den Laserzuschnitten, wie gewohnt und liefern ihn je nach Wunsch des Käufers ab Werk oder zur gewünschten Adresse aus.

    Auch die Abrechnung übernehmen weiterhin Sie als Lohnfertiger. orderspot wird Ihnen monatlich eine Rechnung über die fälligen Provisionen für die bei Ihnen platzierten Aufträge zusenden

    Jetzt registrieren und Laserzuschnitte anbieten

    90% weniger Aufwand in der Angebotserstellung für Laserzuschnitte

    Mit orderspot können Sie Aufträge für Laserzuschnitte ohne die aufwendige eigene Kalkulation anbieten. Denn orderspot übernimmt die Kalkulation automatisch für jeden passenden Auftrag. Sie sind so rund um die Uhr für Ihre Kunden erreichbar und geben Angebote nach Ihren Vorgaben ab. Genau so, als hätten Sie die Angebote persönlich berechnet.

    Das spart Ihnen mehr als 90% der Zeit, die Sie ansonsten rund um die Angebotserstellung aufwenden müssen, wie z.B. für folgende Aufgaben:

    • Analyse der Zeichnungsdaten (oft nur reines PDF)
    • Bereinigen von Zeichnungsdaten, damit diese auch maschinenlesbar sind. orderspot sorgt in den meisten Fällen dafür, dass Sie die Dateien 1:1 übernehmen können
    • Findung von Alternativen, weil Sie genau das gewünschte Material nicht haben oder anbieten
    • Kalkulation des Angebotes anhand der Informationen in der Anfragemail
    • Neukalkulation, weil der Kunde gerne eine andere Stückzahl hätte
    • …


    Mit orderspot ist das anders. Sie müssen nicht einen Handschlag tun, um die Angebote für Laserzuschnitte zu kalkulieren, sondern werden erst wieder aktiv, sobald ein Auftrag erteilt wurde. So können Sie sich vollständig auf die Fertigung von Bauteilen konzentrieren.

    Dennoch bleibt auch bei orderspot die ein oder andere Arbeit zu tun, wie z.B. Maschinenstundensätze zu aktualisieren, neue Materialien anzulegen, usw. 

    Erfahrungsgemäß müssen Sie pro Monat ca. 15-30 Minuten für die Pflege der Einstellungen (z.B. Materialpreise und Laserzeiten) bei orderspot aufwenden. Wir arbeiten hart daran, diese Zeiten für Sie noch weiter zu reduzieren.

    Das kostet orderspot

    Das Preismodell von orderspot ist sehr fair gestaltet. Grundsätzlich haben Sie als Lohnfertiger  orderspot keinerlei initiale oder laufende Kosten, wie z.B. monatliche Abonnements oder Einrichtungsgebühren.

    orderspot erhebt eine Provision, sobald Sie einen Auftrag erhalten und durchführen. Das bedeutet: Sie zahlen erst eine Provision, wenn Sie Umsätze erhalten.

    Registrieren Sie sich jetzt ganz leicht kostenlos und unverbindlich. Mehr als eine Mailadresse benötigen Sie dazu nicht.

    Jetzt kostenlos registrieren

    Sie haben noch weitere Fragen? Dann schauen Sie in unsere häufigsten Fragen rund um orderspot.